 이메일
 한국의
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 中文


고분자 가공에서 녹는점과 유리 전이 온도(Tg)는 생산 현장에서 종종 혼동됩니다. 하지만 이 두 가지 중요한 전이 포인트는 공정 조정과 소재 개선에서 실제로 어떤 역할을 할까요?
기본 이해: 어떤 종류의 플라스틱을 다루고 있습니까?
이 두 온도 간의 혼동은 대개 서로 다른 고분자 구조를 구별하지 못하는 데서 비롯됩니다. 물리적 구조 측면에서 플라스틱은 일반적으로 두 가지 주요 범주로 나뉩니다.
비정질 플라스틱
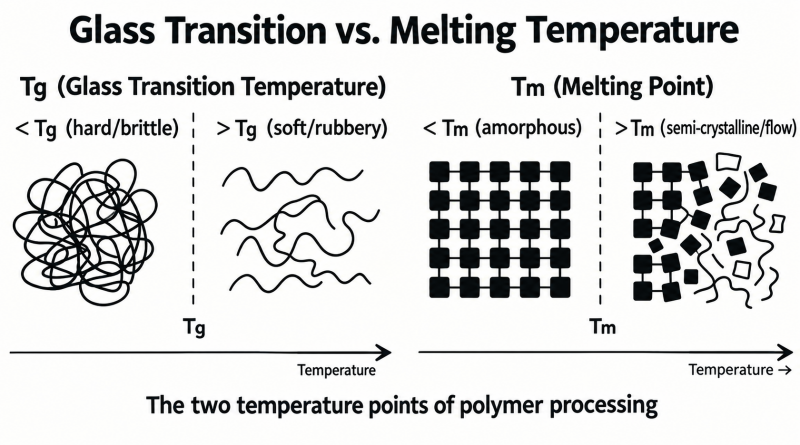
첫 번째 범주는 PS, PMMA, PC, PVC, ABS 같은 완전 비정질 플라스틱입니다. 이들의 분자 사슬은 규칙적으로 정렬된 결정 영역 없이 무질서하게 얽힌 구조로 배열되어 있습니다. 따라서 이들은 유리 전이 온도(Tg)는 있지만 진정한 녹는점(Tm)은 없습니다.
실무에서는 PC의 '녹는점'이 200°C 이상이라고 언급하는 것을 들을 수 있습니다. 기술적으로 이는 유동 온도(Tf) 또는 가공 유동 온도 측면에서 설명하는 것이 더 정확합니다. 소재 데이터 시트에서 진정한 Tm을 찾으려고 지나치게 몰두하지 마십시오.
반결정성 플라스틱
두 번째 범주는 반결정성 플라스틱, 예를 들어 PE, PP, PA, PET, POM 및 결정성 등급의 PLA입니다. 이들의 내부 구조는 규칙적으로 정렬된 결정 영역과 무질서한 비정질 영역으로 모두 구성되어 있습니다. 그 결과, 이들은 Tg와 Tm을 모두 가지고 있습니다.
이러한 차이점을 이해하면 이 두 온도의 서로 다른 역할을 훨씬 더 쉽게 파악할 수 있습니다.
Tg(유리 전이 온도): 고분자 사슬이 '스트레치'되기 시작하는 시점
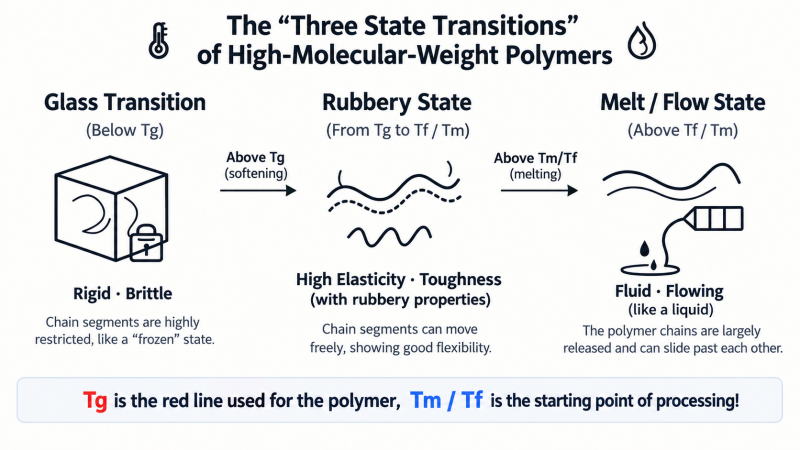
미시적 수준에서 온도가 Tg 미만일 때 소재의 분자 구조는 기본적으로 제자리에 고정됩니다. 거시적 수준에서 플라스틱은 단단하고 부서지기 쉬운 유리 같은 소재로 행동합니다.
온도가 Tg 위로 상승하면 고분자 사슬의 국부 세그먼트가 협동적으로 움직일 수 있는 충분한 열에너지를 얻습니다. 소재는 단단한 유리 상태에서 더 유연하고 탄성 있는 고무 상태로 전이됩니다.
실제 가공에서 Tg는 세 가지 주요 시사점을 가집니다.
1. Tg와 비정질 플라스틱의 사용 온도
첫째, 비정질 플라스틱의 실용적인 온도 한계를 설정합니다. ABS의 Tg는 약 100°C이고, PC의 Tg는 약 145°C입니다. PC 부품이 130°C에서 작동하는 경우 유리 전이 온도에 가까워지고 있으며 하중을 받으면 강성이 떨어지거나 크리프 또는 변형이 발생할 수 있습니다. 비정질 플라스틱의 경우 Tg는 최대 사용 온도를 결정할 때 중요한 참고 자료입니다.
2. Tg와 저온 충격 저항
둘째, 저온에서 반결정성 플라스틱이 인성을 유지하는지 아니면 부서지기 쉬워지는지에 영향을 줍니다. PE는 Tg가 0°C보다 훨씬 낮고, PP는 일반적으로 Tg가 약 −10°C~0°C입니다. 실온(25°C)에서 이들의 비정질 영역은 Tg 위에 있으며 유연성을 유지하여 인성과 충격 저항에 기여합니다.
하지만 PP 양동이가 중국 동북부의 춥디 찬 겨울 동안 야외에 방치되면 온도가 Tg 아래로 떨어질 수 있습니다. 분자 이동성이 감소하고 양동이가 더 부서지기 쉬워져 충격 시 깨질 수 있습니다. 대조적으로 일반 비정질 PLA는 Tg가 약 55~60°C입니다. 실온에서 Tg 아래에 머물며 상대적으로 단단하고 부서지기 쉽습니다. 여름철 자동차 대시보드 위의 직사광선에 방치되면 Tg 이상으로 가열되어 부드러워지거나 변형될 수 있습니다.
3. Tg와 탈형 및 건조 조건
셋째, Tg는 탈형과 건조 시 중요한 고려 사항입니다. 냉각 중 부품의 표면이 Tg 아래로 냉각되지 않은 경우 이탈력을 견디기에는 여전히 너무 부드러워 변형이나 백화 현상이 발생할 수 있습니다. 마찬가지로 건조 온도가 Tg에 비해 너무 높게 설정되면 펠릿이 부드러워지고 끈적해져 호퍼 내부에서 단단한 덩어리로 응집될 수 있습니다.
Tm(녹는점): 결정 구조가 무너지는 시점
녹는점은 반결정성 플라스틱의 뚜렷한 전이 특성입니다. 이들의 결정 영역에는 강한 분자 간 상호작용으로 유지되는 조밀하게 패킹된 정렬된 구조가 포함되어 있습니다. 소재가 Tm에 도달하면 이러한 결정 구조가 녹고 고체는 용융 상태로 전이됩니다.
실제 가공에서 Tm은 기계 설정의 두 가지 중요한 측면에 직접적인 영향을 줍니다.
1. 용융 점도와 사출 성형
첫째, 용융 점도는 Tm 부근에서 급격히 떨어질 수 있습니다. 비정질 플라스틱이 가열되면 진한 시럽이 묽어지는 것과 비슷하게 점도가 일반적으로 점진적으로 감소합니다. PA66 및 POM 같은 반결정성 소재는 다르게 행동합니다. 온도가 Tm 위로 상승하면 결정 영역이 녹고 유동 거동이 비교적 좁은 온도 범위에서 극적인 변화를 겪을 수 있습니다.
스크루의 압축 구역은 완전한 용융을 보장하기 위해 충분한 열과 전단을 제공해야 합니다. 하지만 용융물이 유동성이 높아지면 불충분한 금형 체결이나 불량한 금형 밀착으로 인해 사출 중에 광범위한 바르(flash)가 발생할 수 있습니다.
2. Tm과 최소 가공 온도
둘째, Tm은 반결정성 플라스틱 가공을 위한 임계 하한 온도 한계를 정의합니다. 노즐과 전면 배럴 구역은 용융물을 완전히 용융 상태로 유지할 수 있을 만큼 충분히 뜨거워야 합니다. 온도가 필요한 가공 범위보다 몇 도라도 낮아지면 결정이 형성되거나 부분적으로 고화된 소재가 축적되어 노즐 막힘, 콜드 슬러그 자국 및 완제품의 충격 성능 저하를 유발할 수 있습니다.
가공 팁: 일반적인 시작점으로 가공 온도는 고분자 등급, 용융 점도, 체류 시간 및 가공 조건에 따라 종종 Tm보다 20~50°C 높게 설정됩니다. 항상 소재 공급업체가 권장하는 가공 윈도우를 따르십시오.
마무리 생각
Tm과 Tg의 역할을 이해하면 배럴 온도 프로필, 건조 조건 및 금형 온도 설정이 훨씬 더 논리적이 됩니다. 이 두 전이 온도는 정보에 입각한 가공 결정을 내리고 개선된 고분자의 성능을 최적화하기 위한 기초를 제공합니다.