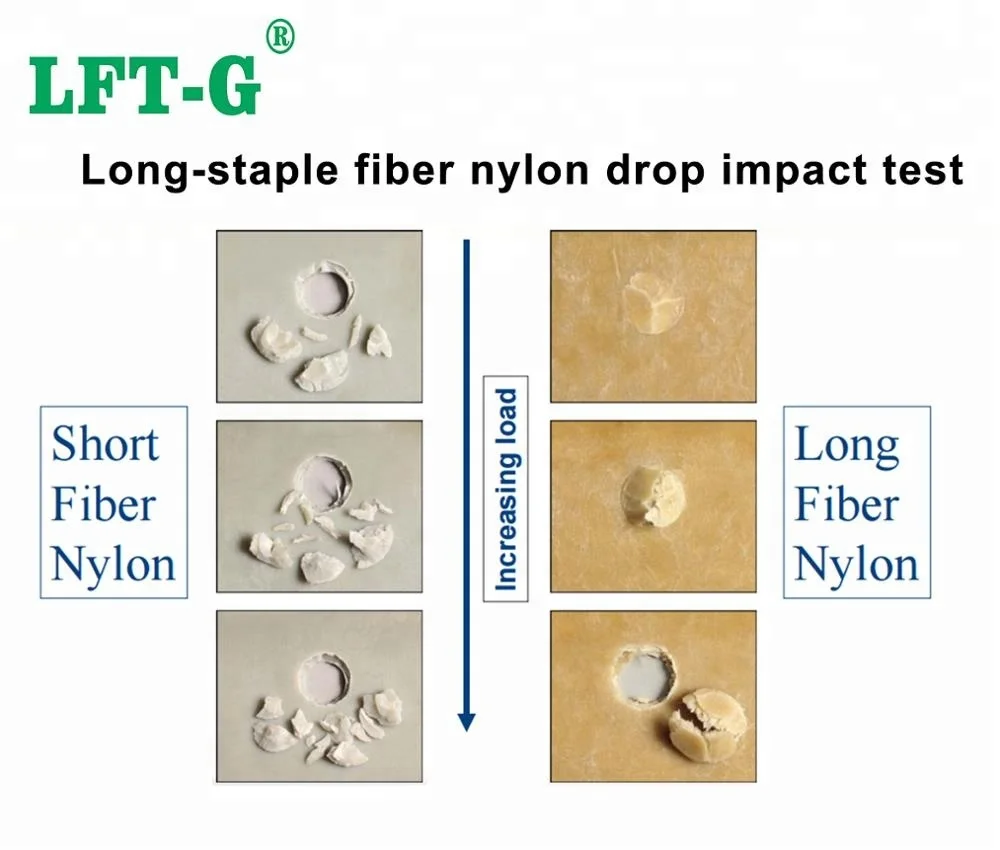
동일한 PA66 배합과 동일한 일반적인 단섬유 유리 함량에도 불구하고 사출 성형 부품의 인장 강도는 압축 성형 부품의 절반에 불과합니다.
재료공학자는 의아해했다. 원료와 섬유 함량이 완전히 동일하다면 왜 성능에 이렇게 큰 차이가 나는 걸까?
답은 단 두 단어에 있습니다.섬유 길이.
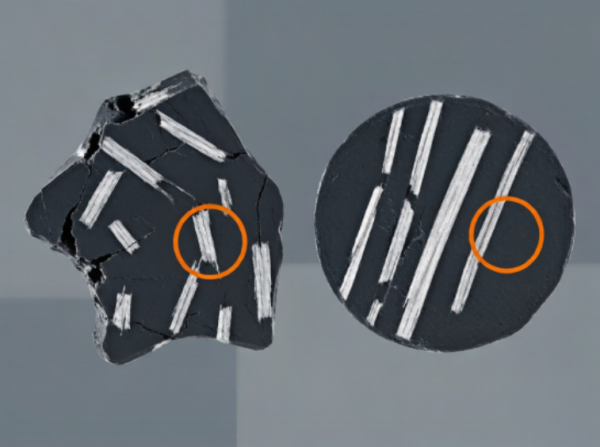
사출 성형 과정에서 스크류 내부의 고속 전단력으로 인해 유리 섬유가 평균 길이 1mm 정도로 파손될 수 있습니다.200–400 μm이와 대조적으로, 보다 부드러운 압축 성형 공정은 유리 섬유가 원래 길이를 유지할 수 있도록 합니다.2~4mm 또는 그보다 더 길 수도 있습니다..
유리섬유의 보강 효과는 근본적으로 다음에 달려 있습니다.섬유 종횡비(길이/직경)섬유의 길이가 길고 종횡비가 높을수록 수지 매트릭스와 섬유 사이에서 응력이 더 효율적으로 전달되어 궁극적으로 복합재료의 강도 한계가 높아집니다.
이 가공 방법은 섬유를 절단합니다.광섬유의 길이가 성능의 한계를 결정합니다.
1965년 켈리와 타이슨은 단일 섬유 인발 모델을 제안했는데, 이는 이후 섬유 강화 복합 재료의 이론적 기초 중 하나가 되었습니다. 이 모델의 핵심 방정식은 놀라울 정도로 간단합니다.
어디σc복합재료의 강도입니다.σm매트릭스의 강도입니다.Vf는 섬유 부피 분율입니다.σf섬유의 강도입니다.
섬유 길이에 따른 응력 전달 효과를 측정합니다.L > Lcη는 1에 가까워집니다.L η는 급격히 감소합니다.
섬유 배향의 영향을 측정합니다. 섬유가 완벽하게 정렬된 경우 η₀ = 1이고, 평면 내 무작위 분포의 경우 η₀ = 0.375이며, 3차원 무작위 분포의 경우 η₀ = 0.2입니다.
섬유-매트릭스 계면에서의 전단 응력은 매트릭스에서 섬유로 하중을 효과적으로 전달하기 위해 충분히 긴 섬유 길이에 걸쳐 작용해야 합니다.
어디디는 섬유의 직경입니다.τ계면 전단 강도입니다.
유리섬유 강화 PA66 예시
σf ≒ 3400MPa | d ≒ 13μm | τ ≒ 30MPa
Lc ≈ 740 μm
켈리-타이슨 모델에서,τ임계 섬유 길이를 결정합니다Lc계면 전단 강도가 높을수록 임계 섬유 길이가 짧아져 더 짧은 섬유가 하중을 더욱 효과적으로 지탱할 수 있습니다.
예를 들어 유리섬유 강화 PP의 경우, 사용PP-g-MAH계면 접착력을 크게 향상시키고 임계 섬유 길이를 줄일 수 있습니다.
많은 복리후생 전문가들은 주로 다음에 집중합니다.유리섬유 함량(중량%)내려다보면서섬유 길이이는 섬유 강화 플라스틱에 대한 가장 큰 오해 중 하나입니다.
근본적인 차이점은 다음과 같습니다.장섬유 유리(LGF)그리고단섬유 유리섬유(SGF)따라서 중요한 것은 단순히 섬유 함량이 아니라 가공 후에도 충분히 높은 섬유 종횡비를 유지하는 능력입니다.
| 요소 | 복용량 | 기능 |
|---|---|---|
| PA66 | 주요 구성 요소 | 행렬 |
| 짧은 유리 섬유 | 보조 구성 요소 | 보강 |
| PA 호환 유리 섬유 사이징 | 필요에 따라 | 계면 변형 |
| 행렬 | 권장 커플링 시스템 | 기구 |
|---|---|---|
| PP/PE | PP-g-MAH | 폴리올레핀 매트릭스와 유리 섬유 사이의 계면 결합력을 향상시킵니다. |
| PA / PET | 매트릭스 호환 유리 섬유 사이징 | 섬유-기질 접착력을 향상시킵니다. |
| 에폭시 | 에폭시실란 | 에폭시 매트릭스와의 화학적 상호작용을 촉진합니다. |
확인하세요실제 섬유 길이파단면의 SEM 분석을 통해 과도한 섬유 파손을 확인할 수 있습니다.
유리섬유 직경, 표면 처리, 스크류 속도 및 가공 온도를 확인하십시오.
과도한 섬유질 함량은 다음과 같은 문제를 야기할 수 있습니다.분산성 및 응집성이 떨어짐스트레스 집중 지점을 만들어낸다.
광섬유 섬유의 양이 많다고 해서 성능이 자동으로 향상되는 것은 아닙니다.
진정한 목표는 충분한 섬유 길이를 유지하고 강력한 섬유-기질 계면을 구축하여 섬유가 하중을 효과적으로 전달할 수 있도록 하는 것입니다.
PP-LGF 및 PA66-LGF부터 고성능 LCF 솔루션에 이르기까지, 당사의 기술팀은 고객의 용도에 맞는 적절한 섬유 길이, 섬유 함량 및 고분자 매트릭스를 선택하는 데 도움을 드릴 수 있습니다.
필요한 자재에 대해 논의하십시오.우리를 따르라. :


-- 최신 토픽으로 업데이트 받기
 이메일
 한국의
 English
 français
 Deutsch
 русский
 italiano
 español
 português
 العربية
 日本語
 中文